双组份导热封灌胶怎么排固化?80°C 20 分钟与室温 8 小时的选择
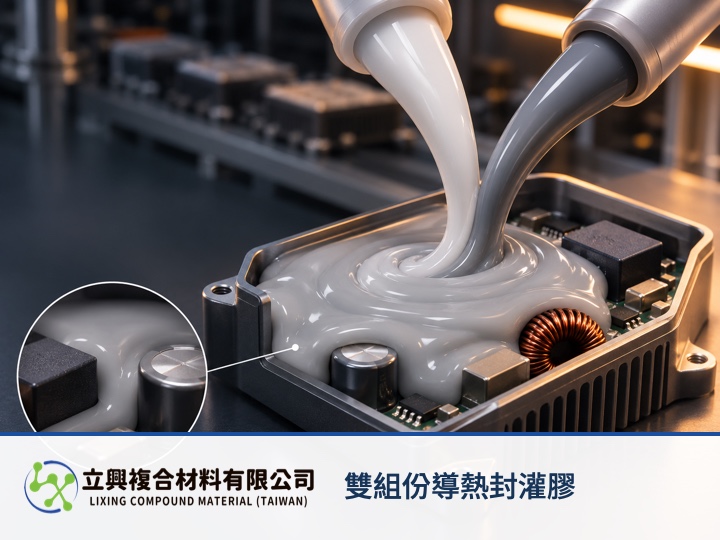
需要缩短高功率 LED、电源或变压器封装节拍时,H-GF-GY 双组份导热封灌胶可采用 80°C 约 20 分钟固化;工件不适合加热或排程允许等待时,可在 25°C 约 8 小时固化。两条路线都要先核对 1:1 重量比、25°C 下 40 至 60 分钟可操作时间,以及灌注件能否均匀受热。产品具备自粘接工艺特点,适合需要导热、绝缘与电子元件保护的场合。
先用工件耐热与生产节拍决定固化路线
加热固化的直接收益是缩短在制品等待时间。产品页列出 80°C 约 20 分钟,适合冬季或快速生产周期;室温路线列出 25°C 约 480 分钟,适合不便整体加热的传感器、线圈或电子模块。目录条件不能代替工件实际温度、灌注深度和烘箱均温性的确认。
依据H-GF-GY 产品条件,配胶后的可操作时间为 25°C 下 40 至 60 分钟。排产应把搅拌、脱泡、灌注与治具转移都放入这段窗口。环境温度升高时,产品页提醒混合后的操作期会相应缩短。
三项产品条件要和固化节拍一起核对
导热路径
产品页列出 1.0 或 3.0 W/m·K 的导热系数,测试依据 ISO 22007-2。该数值用于材料等级确认,不能单独代表整个模块的热阻;灌注厚度、接触面与气泡都会影响实际热路径。若工艺以热管理为主要目的,官方建议在需要较高导热表现时先真空脱泡再灌注。
绝缘条件
目录列出的耐电压强度为 10 kV/mm,测试依据 ASTM D149。电源与变压器工程师仍需按实际工作电压、爬电距离、灌注厚度及结构安全系数完成设计审查,不能把材料试片数值直接当作整机保证。
阻燃与返修
产品页列出 UL 94 V-0,并说明固化后材料可掰开以便元件修复。采购与工艺人员可把阻燃等级、返修需求和固化节拍放入同一张选型表,避免只比较导热系数。
升温为什么会加快固化
阿伦尼乌斯方程为 k = A × exp(-Ea/(R × T))。k 是反应速率常数,A 是指前因子,Ea 是活化能,R 为 8.314 J/(mol·K),T 是绝对温度。IUPAC 用该模型描述速率常数对温度的依赖;在相同配方与混合状态、可用单一表观活化能描述时,升温通常使 k 增大。
该公式只解释工程原理,不提供 H-GF-GY 的 Ea 或 A,也不能凭 20 分钟与 8 小时两个目录点反推出完整固化动力学。量产放行仍要确认中心温度、表面状态与实际固化程度。
把混合与脱泡纳入作业节拍
A、B 组分在混合前应分别搅拌均匀,再按 1:1 重量比混合,误差控制在 3% 内。需要较高导热表现时,真空脱泡可降低灌注后残留气泡的风险。前段工序会占用可操作窗口,试产时应记录批量、混合时间、灌注开始与入炉时间。
选型与打样资料
- 提供工件材质、灌注厚度、单件用量与可承受温度。
- 说明目标节拍,以及 80°C 加热是否影响周边元件。
- 列出导热、耐电压与阻燃要求,对比相同测试条件。
- 确认是否需要真空脱泡、返修,以及固化后的验收方法。
查看双组份导热封灌胶产品页可取得目录条件。珠海市立兴复合材料有限公司建议正在规划高功率 LED、电源、变压器或线圈封装的团队,先提交工件耐热、灌注厚度与节拍,再选择 80°C 快速固化或室温固化。产品的高效传热与稳定性需要正确配比和可验证的固化条件落实。