硅铝箔寿命 6,000~8,000 次:FPC 快压传压缓冲垫少换垫、每模更稳
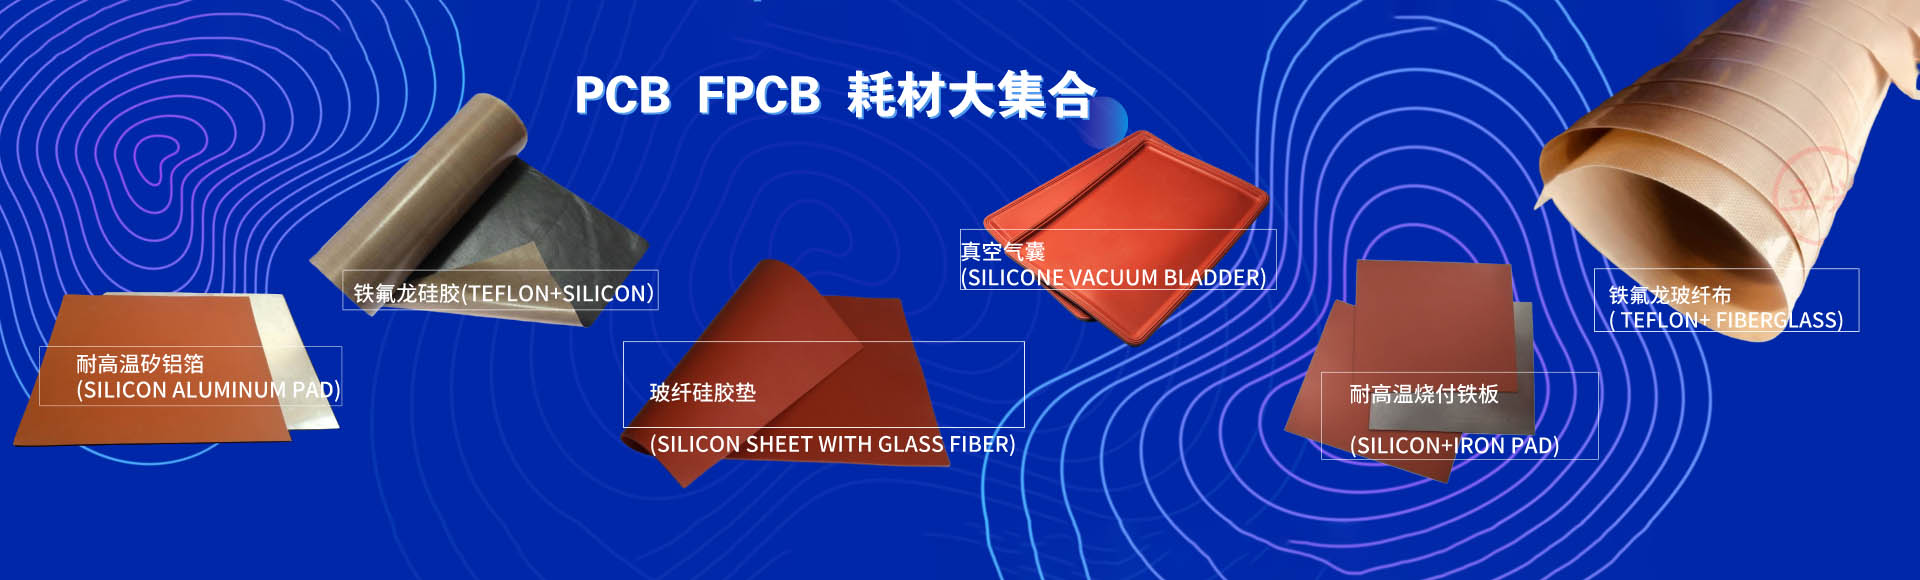
硅铝箔是 FPC 快压机用的耐高温传压缓冲垫,正常操作下典型寿命约 6,000~8,000 次。想让产线用到这个区间的上段,先守住三项规格:操作压力 80~150 kgf/cm²,长期使用温度 160~250°C(耐温 280°C 以上),以及平整无划痕的热板。这三项稳住,换垫周期随之拉长,每一模的压力和温度也更一致。
一片缓冲垫撑过数千模,换垫停机随之减少
FPC 快压产线的传压缓冲垫换得越勤,停机和重新调机的次数就越多。立兴复合材料有限公司的硅铝箔传压缓冲垫把硅胶与铝箔复合成一片,产品页标示正常操作下典型寿命约 6,000~8,000 次,实际次数取决于压合参数。对连续生产的 FPC 压合产线来说,同一批缓冲垫能撑过更多班次,备件和换线安排都更好规划。
铝箔撑住平整,数千次压合后仍贴合热板
缓冲垫能用多久,与它会不会变形直接相关。铝箔基材提供刚性支撑,产品页说明它在 80~150 kgf/cm² 的压力下仍保持平整、不变形,硅胶层因此能持续均匀接触热板与产品。
耐温留有余量,建议区间内用得更稳
硅铝箔耐温 280°C 以上,长期稳定的建议操作温度是 160~250°C。上限与建议区间之间的差距,就是日常快压的温度余量。工艺允许时把温度设在区间偏低的位置,硅胶老化会进行得慢一些。
硅胶层有弹性,填平线路的细小高低差
硅胶硬度 55 ± 5 Shore A,伸长率 150% ± 10%,热压时能填入线路之间的高低差,帮助产品成型与层间结合。装在热板上时,温度分布也更均匀,可减少压着时热量局部集中。
四个习惯,让寿命落在区间上段
- 工艺允许就降温降压:产品页指出,在工艺条件允许时降低操作温度与压力,可进一步延长寿命。
- 热板保持平整无划痕:划痕与凹凸会让缓冲垫局部受力,安装时要平贴加热面,避免留下气隙。
- 硅胶面覆盖玻纤布:产品页建议操作时用玻纤布覆盖硅胶面,防止硅油迁移影响产品质量。
- 记录每片缓冲垫的压合次数:用产线记录对照 6,000~8,000 次的典型值,找出自家工艺的实际换垫点。
为什么温度低一点,缓冲垫就用得久一点
硅胶的热老化属于化学反应,反应速率与温度的关系可用 Arrhenius 方程描述(来源:Chemistry LibreTexts,Arrhenius Equation):
k = A * exp(-Ea / (R * T))
式中 k 是反应速率常数(一级反应单位 s⁻¹),A 是指前因子,Ea 是活化能(J/mol),R 是气体常数 8.314 J/(mol·K),T 是绝对温度(K,摄氏温度加 273.15)。T 位于指数的分母,温度升高时老化反应以指数方式加快。ISO 11346 同样用 Arrhenius 方法估算硫化橡胶的热耐久性。
这个模型只说明方向。产品页没有公开本品的活化能,无法用它换算具体次数;压力造成的压缩疲劳、热板划痕与硅油迁移也不在公式内。实际寿命请以 6,000~8,000 次的典型值为参考,再用产线记录确认。
适合用在哪些热压工艺
产品页列出的用途包括 FPC 快压机、电池导电线与电热片热压合。这些工艺都要求每一模的压力与温度一致,缓冲垫稳定撑过长时间生产,质量波动就少一个来源。
询价时准备这些资料
请准备压合温度与压力、每模时间、热板尺寸,以及目前的换垫频率,再对照 0.4~0.6 mm 的厚度范围与朱红、黑两种颜色选型。完整规格请见硅铝箔产品页,也欢迎来信 yw@zh-lx.com 索取样品或规格咨询,立兴复合材料有限公司会按您的工艺条件回复建议。
#硅铝箔 #FPC压合材料 #FPC快压 #传压缓冲垫